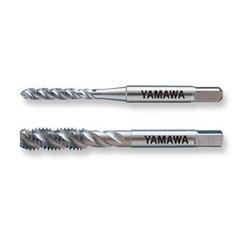
一文全懂 铣加工与丝锥的完美结合——螺纹铣刀与丝锥的选用与协同
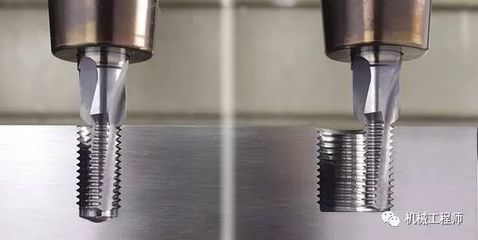
在机械加工领域,螺纹加工是最常见的工序之一,而铣加工与丝锥两种工艺的结合,直接影响螺纹质量、加工效率与成本控制。螺纹铣刀与丝锥作为两种代表性工具,各有优势与适用边界。本文从原理、加工特性、选型原则和工艺协同四个层面,帮助读者一次读懂两者如何“完美结合”。
一、基本原理与加工方式
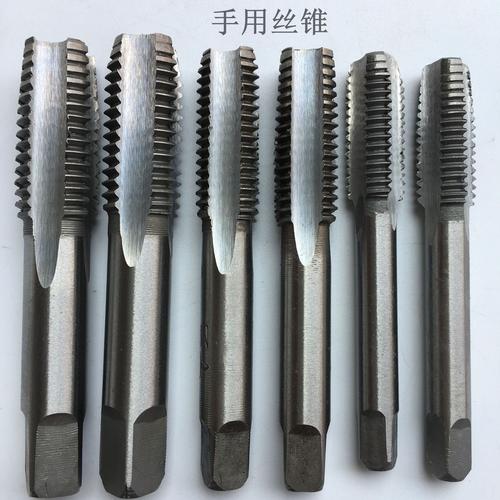
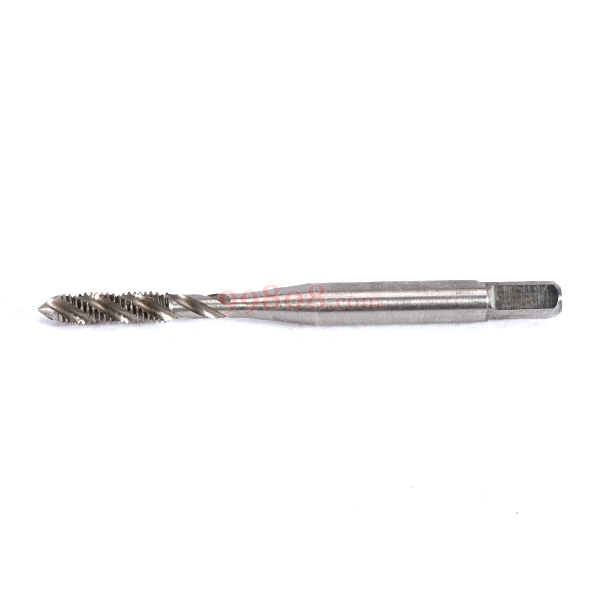
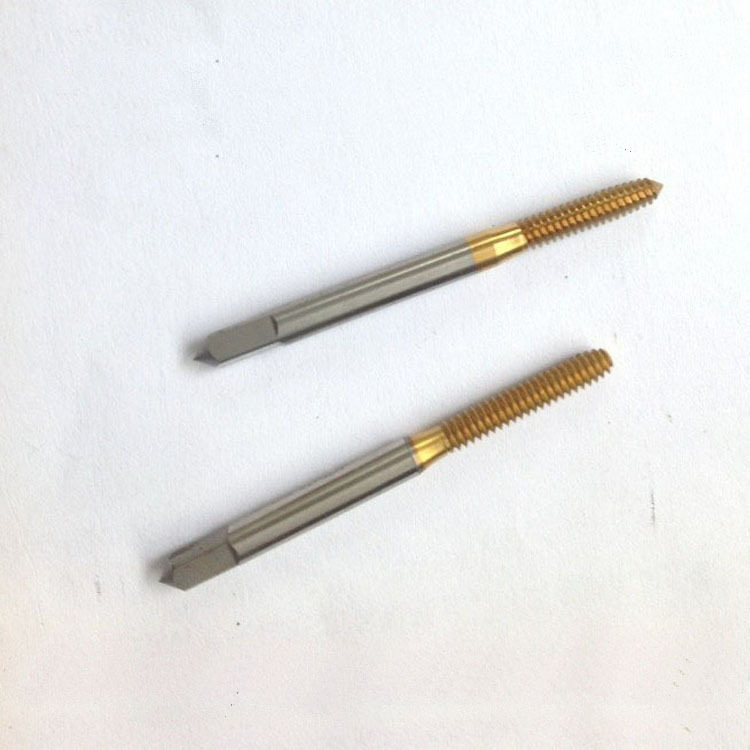
丝锥是一种定径、定螺距的多刃切削工具,通过旋转并沿轴向进给,在预钻孔内一次或分次切削出完整螺纹,属于“成形法”加工,适合中小直径的盲孔与通孔。螺纹铣刀则是在三轴或以上数控机床上,通过螺旋插补运动,用单齿或多齿刀具沿预钻底孔轨迹走螺旋路径铣出螺纹,属于“展成法”加工。丝锥强调“一刀进到底”,螺纹铣刀强调“轨迹包络成牙型”,二者在工作原理上有本质区别。
二、螺纹铣刀的核心优势
螺纹铣刀使用同一把刀具可加工相同螺距、不同直径的螺纹,换产灵活;对盲孔可实现牙底到孔的极限距离更小,避免丝锥触底折断的风险;切削力小而均匀,适合薄壁件、铝合金、不锈钢和高温合金;出现刀具破损时易于清屑与孔径控制,相比“埋在孔里的丝锥”更可控;可在高转速下实现较高表面质量。其不足是走刀路线较长,大批量简单通孔螺纹的效率仍不如高速攻丝。
三、丝锥的不可替代之处有效孔更小,普通切削三角以在小型设备、密集孔位上占据效率和工具成本上的劣势。其选用逻辑通常与产边工。}
请按此思路展开。
如若转载,请注明出处:http://www.yhccnkj.com/product/57.html
更新时间:2026-11-07 15:51:46